أخبار
بيت / أخبار / أخبار الصناعة / كيفية صنع النحاس: دليل خطوة بخطوة للحصول على مفاصل قوية خالية من التسرب
يختلف النحاس المختلط بشكل أساسي عن لحام النحاس أو لحامه. يتطلب المحتوى العالي من الزنك معادن حشو مختلفة، وتسخينًا أكثر تحكمًا، وفهمًا واضحًا لخلوصات المفاصل. بدون اتباع النهج الصحيح، فإنك تخاطر بالمسامية أو ضعف المفاصل أو حتى تبخر الزنك من المعدن الأساسي. يستعرض هذا الدليل القرارات العملية التي يتعين عليك اتخاذها قبل إشعال الشعلة.
يحدث اللحام فوق 840 درجة فهرنهايت (450 درجة مئوية)، أعلى بكثير من درجات حرارة اللحام. النحاس، كونه سبيكة من النحاس والزنك، يستجيب للحرارة بشكل مختلف عن النحاس النقي. المبدأ الأساسي هو: تسخين المجموعة بشكل موحد، واختيار معدن حشو بنقطة انصهار تسمح للنحاس بالبقاء صلبًا بينما يتدفق الحشو إلى المفصل عن طريق العمل الشعري.
بالنسبة لمعظم الوصلات من النحاس إلى النحاس أو من النحاس إلى النحاس، فإن معادن الحشو المفضلة هي سبائك النحاس والفوسفور (سلسلة BCuP) أو السبائك الحاملة للفضة (سلسلة BAg). هنا هو الانهيار:
| سبيكة حشو | نطاق الانصهار (درجة فهرنهايت) | أفضل ل | التدفق مطلوب؟ |
|---|---|---|---|
| BCUP-5 (15% Ag) | 1,190-1,475 | النحاس إلى النحاس، التصاريح الضيقة | لا (على النحاس)، نعم على النحاس |
| كيس-7 (56% حج) | 1,145-1,365 | النحاس إلى النحاس، أقسام رقيقة | نعم |
| BAG-22 (49% حج) | 1,290-1,510 | مفاصل ذات فجوة واسعة، قوة جيدة | نعم |
| BCuP-2 (بدون فضية) | 1,310-1,510 | استخدام النحاس إلى النحاس محدود | نعم on brass |
تتدفق حشوات النحاس والفوسفور بشكل جيد على النحاس ولكنها قد تهاجم الزنك الموجود في النحاس، مما يسبب اختراق الحبيبات وهشاشتها. عند لحام النحاس الأصفر، فإن السبائك الحاملة للفضة تنتج عمومًا وصلات أقوى وأكثر ليونة. استخدم دائمًا التدفق على الأسطح النحاسية لمنع تكوين الأكسيد أثناء التسخين.
تعمل الحركة الشعرية، وهي القوة التي تجذب الحشو المنصهر إلى داخل المفصل، بشكل أفضل ضمن نطاق خلوص محدد. بالنسبة للتركيبات النحاسية، فإن الخلوص الشعاعي الموصى به هو 0.0015 إلى 0.005 بوصة (0.04 إلى 0.13 ملم). ضيق جدًا يقيد التدفق؛ واسع جدًا يسمح للحشو بالنفاذ أو تكوين رابطة ضعيفة للشرائح فقط.
يؤدي التسخين غير المتساوي إلى التشوه وتبخير الزنك الموضعي (إزالة الزنك) وفشل المفاصل. يوصل النحاس الحرارة بشكل جيد ولكنه يفعل ذلك بشكل أبطأ من النحاس النقي. يعمل مكون الزنك أيضًا على تقليل نقطة انصهار السبيكة الأساسية، مما يعني أنه يمكنك تسخين الأنبوب نفسه قبل تدفق الحشو.
بالنسبة للإنتاج أو الأعمال ذات الحجم الكبير، يوفر إعداد الفرن أو اللحام بالنحاس تسخينًا موحدًا ونتائج متسقة. بالنسبة للإصلاحات الميدانية أو النماذج الأولية، تعمل شعلة أوكسي أسيتيلين ذات الطرف الصغير إلى المتوسط بشكل جيد.
حتى التجار ذوي الخبرة يواجهون مشكلة مع النحاس. فيما يلي الأخطاء الأكثر شيوعًا وكيفية تجنبها.
يبدأ النحاس بفقد الزنك عند حوالي 1660 درجة فهرنهايت (905 درجة مئوية). ويترك الزنك المتبخر وراءه بنية مسامية ضعيفة وينتج دخانًا أبيض اللون يشكل خطورة عند استنشاقه. اعمل في منطقة جيدة التهوية وحافظ على درجة الحرارة أعلى بقليل من سائل الحشو المعدني، وليس أعلى بكثير منه.
طبقة الأكسيد أو الزيت أو الأوساخ تمنع تدفق الحشو. قم بتنظيف منطقة المفصل ميكانيكيًا بقطعة قماش كاشطة أو فرشاة من الفولاذ المقاوم للصدأ، ثم قم بإزالة الشحوم باستخدام الأسيتون أو أي مذيب آخر. المس الأسطح المنظفة فقط باستخدام القفازات النظيفة.
تتصرف درجات النحاس المختلفة، مثل C26000 (نحاس الخرطوشة) مقابل C36000 (النحاس الذي يمكن تصنيعه بشكل حر)، بشكل مختلف تحت الحرارة. يحتوي النحاس ذو التصنيع الحر على الرصاص؛ إنه نحاسي بشكل سيء وقد يتشقق. تحقق دائمًا من تركيبة السبائك وحدد مادة الحشو التي تطابقها، أو راجع ورقة بيانات المادة.
يتمدد النحاس أكثر من الفولاذ وأكثر قليلًا من النحاس عند تسخينه. في التجميعات متعددة المعادن، يمكن أن يؤدي التمدد التفاضلي إلى محاذاة المفصل قبل أن تتصلب الحشوة. يصمم بعض الموردين مجموعات من الأنابيب النحاسية النحاسية التي تراعي هذا التوسع، مما يضمن سلامة المفاصل المتسقة عبر مجموعات المواد.
عندما تحتاج إلى مكونات أو تجميعات من النحاس الأصفر من حيث الحجم، فإن جودة المادة الأساسية واتساق عملية اللحام بالنحاس يهم بقدر أهمية التقنية. تستخدم الشركة المصنعة ذات السمعة الطيبة أفران ذات جو متحكم فيه أو محطات لحام حثية للتخلص من الأكسدة والحفاظ على جودة مشتركة موحدة. ابحث عن الموردين الذين يقدمون مجموعة من 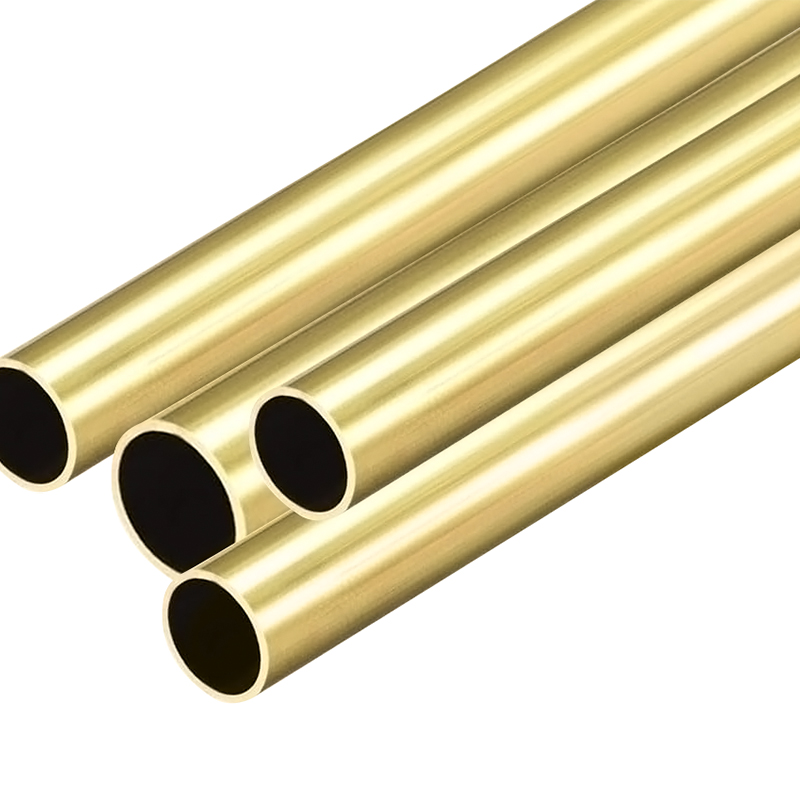 أنبوب نحاسي يتميز بدقة الأبعاد ونظافة السطح يضمن هذا الأنبوب النحاسي، المتوفر بدرجات H62 وH63 وH65 بقطر خارجي 1.8-80 مم وجدار 0.3-12 مم، أبعادًا متسقة ونظافة لحام موثوق به في أنظمة الضغط العالي. عرض المنتج → منتجات من السبائك القياسية مثل H62 أو H65، والتي يمكن أن توفر تجميعات أنابيب جاهزة للنحاس مع إعداد نهائي متسق. غالبًا ما يتمتع نفس المصنع الذي يزود الأنابيب النحاسية بالمعرفة العملية للتوصية بالحشو الصحيح وتصميم الوصلات لتطبيقك المحدد.
بالنسبة للتطبيقات التي تتضمن أنظمة الضغط العالي أو نقل الحرارة الحرج - كما هو الحال في المكثفات أو المبخرات - تؤثر دقة أبعاد الأنبوب ونظافة السطح بشكل مباشر على جودة النحاس. إن الاستعانة بمنشأة تتحكم في هذه المتغيرات داخليًا يقلل من خطر حدوث أعطال ميدانية.
تتلخص عملية لحام النحاس الأصفر الناجحة في ثلاث خطوات غير قابلة للتفاوض. أولاً، اختر معدن الحشو المناسب الحامل للفضة وقم بتطبيق تدفق بدرجة حرارة عالية يتوافق مع درجة النحاس. ثانيًا، قم بتصميم المفصل مع الخلوص المناسب وطول اللفة للسماح للعمل الشعري بالقيام بعمله. ثالثًا، قم بالتسخين بالتساوي وتوقف فورًا بمجرد تدفق الحشو. أفضل أنواع النحاس تكون غير مرئية داخل المفصل، وعادةً ما تشير الحشوة المرئية من الخارج إلى وجود حرارة زائدة أو زيادة في الحشو.
إذا كنت بحاجة 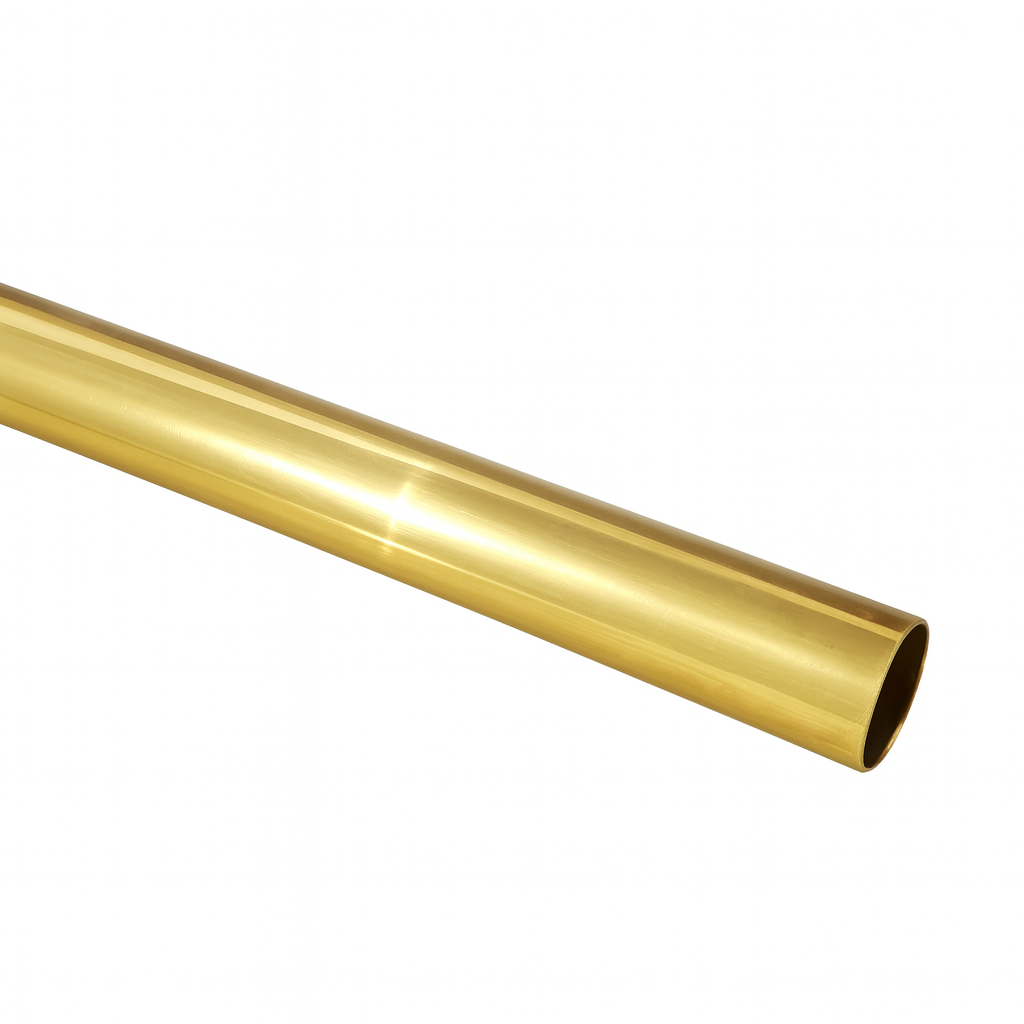 أنبوب نحاسي H65 (C27000) للتحكم المستمر في اللحام يوفر الأنبوب النحاسي H65 توازنًا بين القوة والليونة مع سمك جدار ثابت وتركيبة سبيكة، مما يجعل من السهل التحكم في معلمات اللحام للتجمعات ذات التسامح المحكم. عرض المنتج → والتجمعات التي تلبي التفاوتات الصارمة، فكر في العمل مع شركة مصنعة تتحكم في جودة المواد ومعلمات اللحام بالنحاس. عندما يكون الأنبوب النحاسي نفسه متسقًا في سمك الجدار وتكوين السبائك، يصبح التحكم في عملية اللحام بالنحاس أسهل بكثير. هذا الاتساق هو الفرق بين المفصل الذي يبدو جيدًا على مقاعد البدلاء والمفصل الذي يتحمل الضغط لسنوات في الميدان.

ما هو أنبوب النحاس ذي الجدران الكثيفة؟ أنبوب النحاس ذو الجدران السميكة ، والمعروف أيضًا باسم أ...
See Details
نظرة عامة وأهمية أنبوب شعري النحاس في المعدات الصناعية الحديثة وأنظمة التحكم في الدقة ، أصبحت ...
See Details
ما هو أنبوب النحاس؟ تحليل تكوين المواد والخصائص الأساسية تعريف أنبوب النحاس أنبوب النحاس هو...
See Details
فهم أنابيب النحاس المربعة: التكوين ، الدرجات ، والتطبيقات النموذجية أنابيب النحاس المربعة ...
See Details
 Tangpu Industrial Zone, Shangyu District, Shaoxing City, Zhejiang Province, China
 +86-13567501345
© Zhejiang Jingliang Copper-Tube Products Co., Ltd جميع الحقوق محفوظة.

